
Поделиться


 Lean_lekciya_1_vvedenie_v_lean.docx
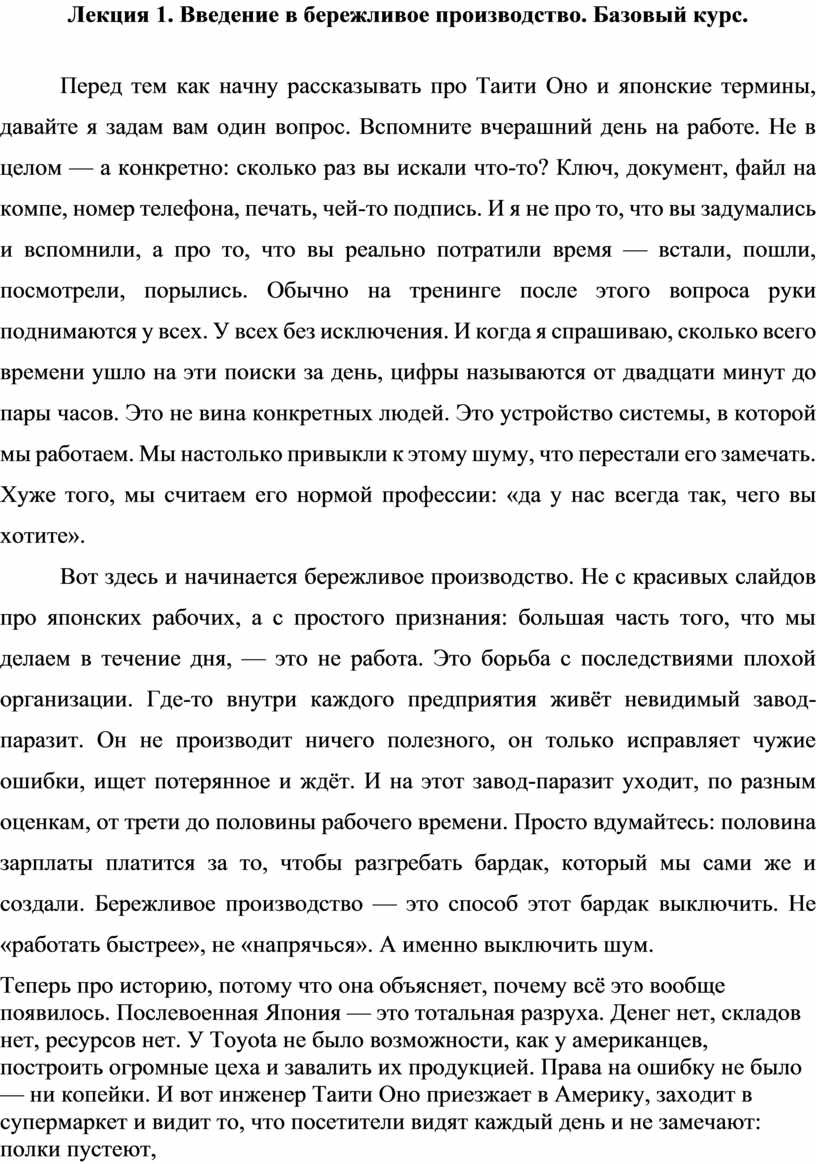
Лекция 1. Введение в бережливое производство. Базовый курс.
Перед тем как начну рассказывать про Таити Оно и японские термины, давайте я задам вам один вопрос. Вспомните вчерашний день на работе. Не в целом — а конкретно: сколько раз вы искали что-то? Ключ, документ, файл на компе, номер телефона, печать, чей-то подпись. И я не про то, что вы задумались и вспомнили, а про то, что вы реально потратили время — встали, пошли, посмотрели, порылись. Обычно на тренинге после этого вопроса руки поднимаются у всех. У всех без исключения. И когда я спрашиваю, сколько всего времени ушло на эти поиски за день, цифры называются от двадцати минут до пары часов. Это не вина конкретных людей. Это устройство системы, в которой мы работаем. Мы настолько привыкли к этому шуму, что перестали его замечать. Хуже того, мы считаем его нормой профессии: «да у нас всегда так, чего вы хотите».
Вот здесь и начинается бережливое производство. Не с красивых слайдов про японских рабочих, а с простого признания: большая часть того, что мы делаем в течение дня, — это не работа. Это борьба с последствиями плохой организации. Где-то внутри каждого предприятия живёт невидимый завод-паразит. Он не производит ничего полезного, он только исправляет чужие ошибки, ищет потерянное и ждёт. И на этот завод-паразит уходит, по разным оценкам, от трети до половины рабочего времени. Просто вдумайтесь: половина зарплаты платится за то, чтобы разгребать бардак, который мы сами же и создали. Бережливое производство — это способ этот бардак выключить. Не «работать быстрее», не «напрячься». А именно выключить шум.
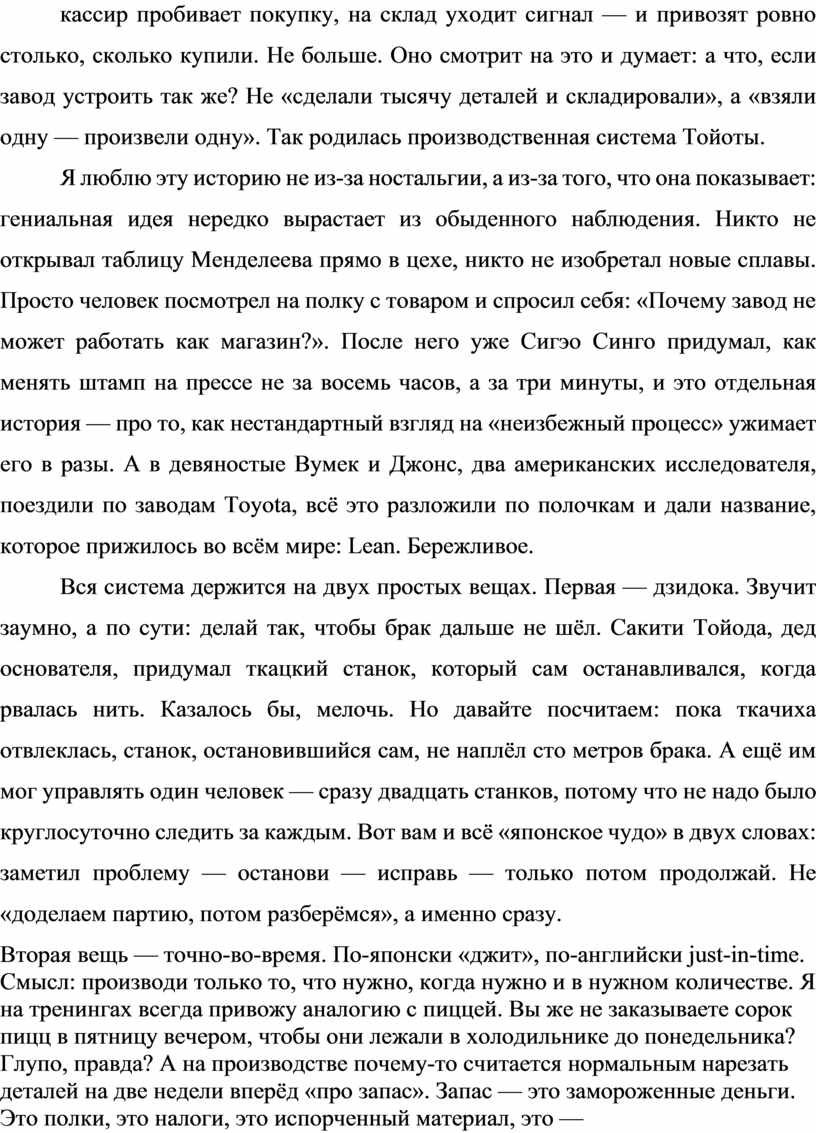
Теперь про историю, потому что она объясняет, почему всё это вообще появилось. Послевоенная Япония — это тотальная разруха. Денег нет, складов нет, ресурсов нет. У Toyota не было возможности, как у американцев, построить огромные цеха и завалить их продукцией. Права на ошибку не было — ни копейки. И вот инженер Таити Оно приезжает в Америку, заходит в супермаркет и видит то, что посетители видят каждый день и не замечают: полки пустеют, кассир пробивает покупку, на склад уходит сигнал — и привозят ровно столько, сколько купили. Не больше. Оно смотрит на это и думает: а что, если завод устроить так же? Не «сделали тысячу деталей и складировали», а «взяли одну — произвели одну». Так родилась производственная система Тойоты.
Я люблю эту историю не из-за ностальгии, а из-за того, что она показывает: гениальная идея нередко вырастает из обыденного наблюдения. Никто не открывал таблицу Менделеева прямо в цехе, никто не изобретал новые сплавы. Просто человек посмотрел на полку с товаром и спросил себя: «Почему завод не может работать как магазин?». После него уже Сигэо Синго придумал, как менять штамп на прессе не за восемь часов, а за три минуты, и это отдельная история — про то, как нестандартный взгляд на «неизбежный процесс» ужимает его в разы. А в девяностые Вумек и Джонс, два американских исследователя, поездили по заводам Toyota, всё это разложили по полочкам и дали название, которое прижилось во всём мире: Lean. Бережливое.
Вся система держится на двух простых вещах. Первая — дзидока. Звучит заумно, а по сути: делай так, чтобы брак дальше не шёл. Сакити Тойода, дед основателя, придумал ткацкий станок, который сам останавливался, когда рвалась нить. Казалось бы, мелочь. Но давайте посчитаем: пока ткачиха отвлеклась, станок, остановившийся сам, не наплёл сто метров брака. А ещё им мог управлять один человек — сразу двадцать станков, потому что не надо было круглосуточно следить за каждым. Вот вам и всё «японское чудо» в двух словах: заметил проблему — останови — исправь — только потом продолжай. Не «доделаем партию, потом разберёмся», а именно сразу.
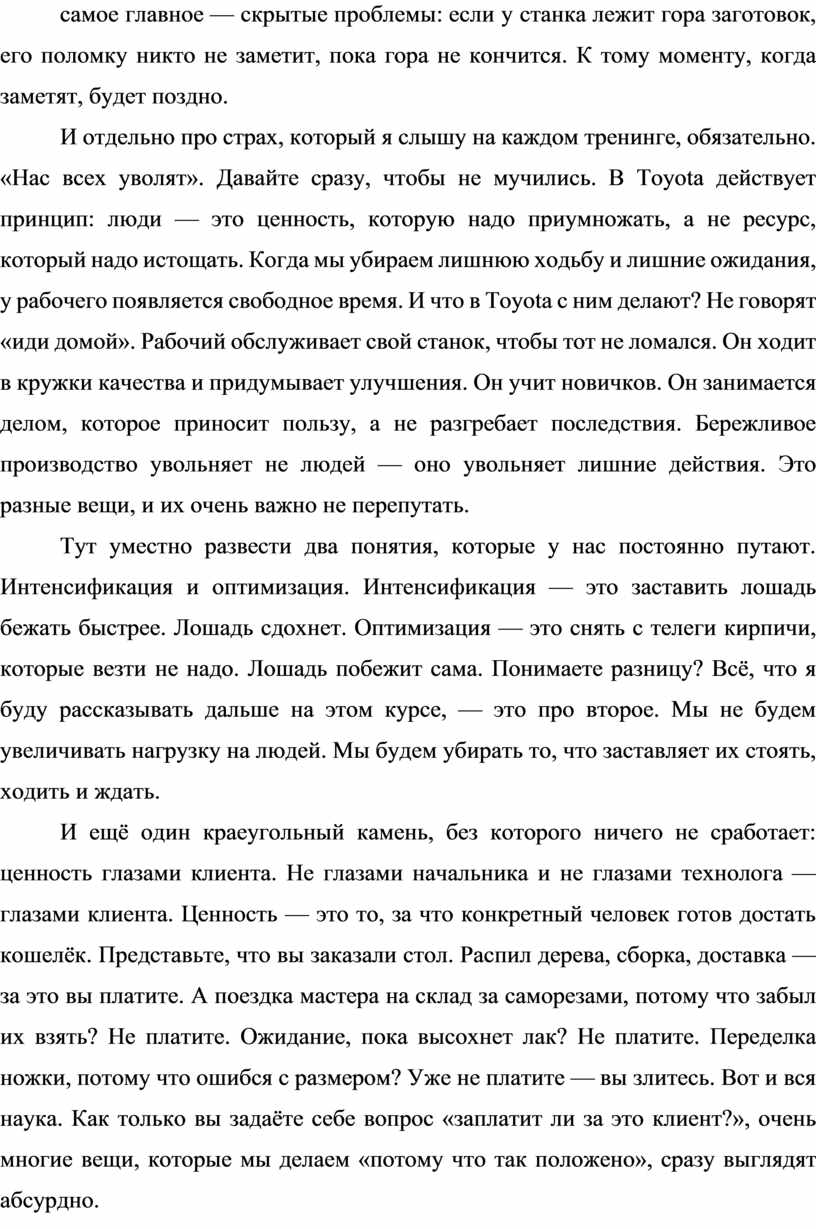
Вторая вещь — точно-во-время. По-японски «джит», по-английски just-in-time. Смысл: производи только то, что нужно, когда нужно и в нужном количестве. Я на тренингах всегда привожу аналогию с пиццей. Вы же не заказываете сорок пицц в пятницу вечером, чтобы они лежали в холодильнике до понедельника? Глупо, правда? А на производстве почему-то считается нормальным нарезать деталей на две недели вперёд «про запас». Запас — это замороженные деньги. Это полки, это налоги, это испорченный материал, это — самое главное — скрытые проблемы: если у станка лежит гора заготовок, его поломку никто не заметит, пока гора не кончится. К тому моменту, когда заметят, будет поздно.
И отдельно про страх, который я слышу на каждом тренинге, обязательно. «Нас всех уволят». Давайте сразу, чтобы не мучились. В Toyota действует принцип: люди — это ценность, которую надо приумножать, а не ресурс, который надо истощать. Когда мы убираем лишнюю ходьбу и лишние ожидания, у рабочего появляется свободное время. И что в Toyota с ним делают? Не говорят «иди домой». Рабочий обслуживает свой станок, чтобы тот не ломался. Он ходит в кружки качества и придумывает улучшения. Он учит новичков. Он занимается делом, которое приносит пользу, а не разгребает последствия. Бережливое производство увольняет не людей — оно увольняет лишние действия. Это разные вещи, и их очень важно не перепутать.
Тут уместно развести два понятия, которые у нас постоянно путают. Интенсификация и оптимизация. Интенсификация — это заставить лошадь бежать быстрее. Лошадь сдохнет. Оптимизация — это снять с телеги кирпичи, которые везти не надо. Лошадь побежит сама. Понимаете разницу? Всё, что я буду рассказывать дальше на этом курсе, — это про второе. Мы не будем увеличивать нагрузку на людей. Мы будем убирать то, что заставляет их стоять, ходить и ждать.
И ещё один краеугольный камень, без которого ничего не сработает: ценность глазами клиента. Не глазами начальника и не глазами технолога — глазами клиента. Ценность — это то, за что конкретный человек готов достать кошелёк. Представьте, что вы заказали стол. Распил дерева, сборка, доставка — за это вы платите. А поездка мастера на склад за саморезами, потому что забыл их взять? Не платите. Ожидание, пока высохнет лак? Не платите. Переделка ножки, потому что ошибся с размером? Уже не платите — вы злитесь. Вот и вся наука. Как только вы задаёте себе вопрос «заплатит ли за это клиент?», очень многие вещи, которые мы делаем «потому что так положено», сразу выглядят абсурдно.
У меня был один случай на заводе, который это отлично иллюстрирует. Спрашиваю у начальника участка: а зачем вы полируете вот эту внутреннюю поверхность? Он говорит: «так в техкарте написано». Я спрашиваю: а клиент видит эту поверхность? Он помолчал, потом говорит: «нет, она внутри». И мы вместе полезли в техкарту — оказалось, что полировку вписали в семидесятых, когда бабушка главного технолога сказала, что «так красиво». С тех пор полируют только снаружи. Экономия? Не помню точно, но высвободили полставки полировщика. Вот вам пример излишней обработки в чистом виде — об этом будет отдельный блок, но уже сейчас запомните этот принцип.
Теперь про то, без чего бережливое производство не работает, — про потоки. Их три. Поток материалов — как деталь едет от станка к станку. Поток информации — как передаются заказ, чертёж, согласование. И поток денег — как приходит оплата. Так вот, в девяноста случаях из ста предприятие оптимизирует первый поток и забывает про второй. Станок ускорили в два раза, а заказ всё равно ждёт подписи три дня, потому что документы курсируют по кабинетам. Я видел заводы, где деталь от резки до сборки доезжает за час, а сопроводительная бумажка — за неделю. И весь выигрыш от скорости станка съедается бюрократией. Поэтому, когда мы говорим «оптимизируй поток», мы имеем в виду все три, а не только железки.
По поводу того, куда девать действия, которые не создают ценность, — их три категории, и тут легко впасть в крайность. Есть действия, создающие ценность: клиент за них платит, тут всё ясно. Есть чистые потери: их надо убирать без сожалений. И есть необходимые потери — вот это важно. Бухгалтерский учёт. Налоговая отчётность. Промышленная безопасность. Клиенту абсолютно всё равно, как вы считаете налоги, ему нужен продукт. Но закон требует, и убрать это нельзя. Что делать? Не ненавидеть и не пытаться отменить, а оптимизировать: автоматизировать, упростить, сделать максимально быстро и дёшево. Научиться отличать «нельзя убрать» от «просто не хочется убирать» — это, кстати, отдельное искусство, и к нему мы ещё вернёмся.
А теперь про то, о чём редко пишут в учебниках, — про психологию. Любое изменение, даже самое полезное, проходит через кривую, которую психологи знают наизусть: отрицание, гнев, торг, депрессия, принятие. Я это рассказываю не для эрудиции, а потому что иначе вы испугаетесь на первом же собрании, когда вам скажут «опять напридумывали». Это не провал. Это нормальная стадия. Люди сопротивляются не потому, что они плохие, а потому что перемены — это неизвестность, а неизвестность пугает. Хорошая новость: у каждой стадии есть свой срок и своя техника работы. Отрицание переживают примерами («смотрите, у них получилось»), гнев — выгодой для самого сотрудника, торг — твёрдостью («внедряем целиком, а не половину»), депрессию — первыми маленькими победами. И только после этого наступает принятие — когда люди сами начинают предлагать улучшения.
И вот здесь, пожалуй, самое важное, что я хочу сказать в этом блоке. Бережливое производство — это не доски с магнитиками и не разноцветные стикеры на стендах. Это мышление. Инструменты — это молоток и отвёртка. А система — это то, как директор утром заходит в цех: «что вам мешает?» или «кого накажем?». Если директор ходит по цеху с вопросом «чем помочь» — инструменты заработают. Если он ходит с проверкой «кто виноват» — можете не тратить деньги на стенды, они будут висеть мёртвым грузом. Я знаю компании, где начали не с директора, а с закупки красивых досок, и что вы думаете? Через полгода доски пылились в подсобке. А компании, где начали с того, что изменили поведение первого лица, — работают до сих пор. Инструмент без головы — просто железо.
В конце блока — практикум, который я провожу уже лет десять и который ни разу не подвёл. Он называется «красная лента». Группа делится пополам. Одной половине дают конструктор, инструкцию и клей, но раскладывают по разным концам стола: инструкция у одного, детали у другого, клей у третьего. Второй половине кладут всё на один стол. Задание одно и то же: собрать фигурку. Так вот, разница во времени всегда от пяти до десяти раз. Всегда. Люди ходят, передают, ждут — и потом сами смеются, потому что видят, насколько это абсурдно. А дальше я задаю вопрос, который всё меняет: «Где в вашей работе происходит такая же красная лента?». И начинается самое интересное — каждый находит её в своей работе. Кто-то ждёт подпись по три дня, кто-то ездит за материалом через весь город, кто-то ищет файл «Новый_документ_финал_3». И все вдруг понимают: это не случайность, это система, и её можно переделать.
Домашнее задание — честно скажу, оно простое, но даёт много. Первое: фотоохота. Сфотографируйте три самых абсурдных примера потерь на вашем рабочем месте. Не стесняйтесь, у всех они есть. Второе: хронометраж. Замерьте, сколько минут в день вы тратите на поиск информации и инструментов. Не «на глазок», а с секундомером. Эти цифры пригодятся на следующем занятии — и, поверьте, они вас удивят.
Если коротко, то вот что надо запомнить из этого блока. Бережливое производство — это не про скорость, а про отсутствие остановок. Мы привыкли думать, что эффективность — это когда всё быстро. А на самом деле эффективность — это когда ничего не стоит. Главный враг — муда, потери, и с ним мы разберёмся в следующем блоке подробно. Главный актив — люди. Главный инструмент — здравый смысл, потому что для устранения девяти из десяти потерь не нужны ни миллионы, ни технологии — нужен внимательный взгляд на то, что мы делаем каждый день. Всё остальное — детали.
Материалы на данной страницы взяты из открытых источников либо размещены пользователем в соответствии с договором-офертой сайта. Вы можете сообщить о нарушении.


